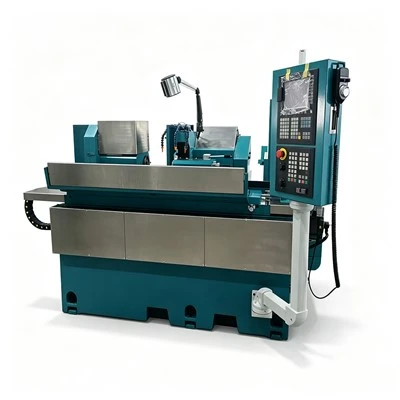
W produkcji form, komponentów mechanicznych, części sprzętu, przyrządów i osprzętu oraz maszyn precyzyjnych, szlifierki do płaszczyzn są wykorzystywane przede wszystkim w celu poprawy płaskości przedmiotu obrabianego, równoległości, dokładności wymiarowej i jakości powierzchni. Po długotrwałym użytkowaniu problemy takie jak odchylenia wymiarowe, niestabilna płaskość, nieprawidłowe wzory powierzchni lub zmniejszona spójność partii produktów mogą bezpośrednio wpłynąć na późniejszy montaż i ogólną jakość produktu.
Co zatem powoduje niestabilność dokładności obróbki w szlifierkach do płaszczyzn? Które elementy należy sprawdzić, gdy spada dokładność? Jak należy konserwować szlifierki do płaszczyzn, aby zapewnić-długoterminową stabilność obróbki?
I. Czym jest niestabilność dokładności obróbki w szlifierkach do płaszczyzn?
Niestabilność dokładności obróbki w szlifierkach do płaszczyzn to nie tylko kwestia „niedokładnego wymiarowania”; w rzeczywistej produkcji może objawiać się na różne sposoby. Typowe scenariusze obejmują:
- Znaczące wahania grubości przedmiotu obrabianego;
- Niespójne wymiary w całej partii obrabianych przedmiotów;
- Niespełnienie wymagań dotyczących płaskości lub równoległości przedmiotu obrabianego;
- Pojawienie się zmarszczek, śladów drgań lub wyraźnych linii szlifowania na powierzchni przedmiotu obrabianego;
- Stopniowe zmiany wymiarowe podczas obróbki ciągłej;
- Zlokalizowane obszary niedostatecznego szlifowania lub nadmiernego usuwania materiału;
- Normalna praca po uruchomieniu, ze zmianą dokładności po pewnym czasie pracy.
W przypadku wystąpienia takich problemów nie zaleca się zwiększania liczby przejść szlifierskich; zamiast tego należy najpierw zidentyfikować źródło błędu.
Szlifierka do płaszczyzn to precyzyjny system obróbki składający się z łoża maszyny, stołu roboczego, prowadnic, wrzeciona, ściernicy, mechanizmu podającego, urządzeń mocujących oraz układu chłodzenia/smarowania. Anomalia w którymkolwiek z tych komponentów może mieć wpływ na końcową jakość obróbki.
II. Stan ściernicy jest kluczowym czynnikiem wpływającym na dokładność obróbki
Ponieważ ściernica bierze bezpośredni udział w procesie szlifowania, jej stan jest częstą przyczyną różnic w jakości obróbki.
1. Nierównomierne zużycie ściernicy
Jeśli po dłuższym użytkowaniu ściernica zużywa się szybciej w niektórych obszarach, jej powierzchnia robocza staje się nierówna.
W przypadku zmiany kształtu powierzchni ściernicy rzeczywista ilość materiału usuniętego w wyniku kontaktu z przedmiotem obrabianym może się różnić, nawet jeśli posuw maszyny pozostaje stały.
Dlatego ściernicę należy regularnie czyścić w oparciu o rzeczywistą częstotliwość użytkowania.
2. Niewłaściwy dobór ściernicy
Różne materiały wymagają ściernic o określonych rodzajach ścierniwa, wielkości ziarna, stopniach twardości i konfiguracjach strukturalnych.
Na przykład wymagania dotyczące szlifowania stali formierskiej, zwykłej stali węglowej, żeliwa i stopów-o wysokiej twardości są różne.
Jeśli wybrane koło będzie zbyt twarde, może łatwo ulec zapchaniu; jeśli jest zbyt miękki, może się zbyt szybko zużyć.
Dlatego wybór ściernicy powinien opierać się na materiale przedmiotu obrabianego, twardości, naddatku na szlifowanie i wymaganiach dotyczących chropowatości powierzchni.
3. Niewłaściwe obciąganie ściernicy
Tarcze szlifierskie wymagają obciągania-zarówno po pierwszym montażu, jak i po pewnym okresie użytkowania-w oparciu o rzeczywiste warunki obróbki. Obciąganie służy nie tylko spłaszczeniu powierzchni, ale także przywróceniu zdolności skrawania ziaren ściernych.
Zaniechanie regularnego obciągania ściernicy może prowadzić do matowienia powierzchni, zatykania i zmniejszonej wydajności szlifowania, co ostatecznie pogarsza jakość powierzchni przedmiotu obrabianego i dokładność wymiarową.
III. Nieregularności wrzeciona mogą powodować ślady szlifowania i różnice wymiarowe
Wrzeciono ściernicy jest kluczowym elementem szlifierki do płaszczyzn.
Wibracje, problemy z łożyskami, błędy montażowe lub nadmierny wzrost temperatury podczas pracy wrzeciona mogą bezpośrednio wpływać na stabilność obrotową ściernicy.
Typowe objawy obejmują:
- Okresowe falowanie pojawiające się na powierzchni przedmiotu obrabianego;
- Zauważalne wibracje maszyny podczas obróbki;
- Zmiany w dźwięku ściernicy podczas pracy;
- Stopniowy dryft wymiarowy po pewnym czasie pracy maszyny;
- Widoczne ślady pozostające na powierzchni po zakończeniu szlifowania.
W przypadku wystąpienia takich problemów należy sprawdzić dźwięk pracy wrzeciona, temperaturę i stan wibracji.
W przypadku wykrycia znacznych nieprawidłowości wrzeciona nie zaleca się podejmowania prób naprawy jedynie poprzez dostosowanie parametrów obróbki; zamiast tego należy niezwłocznie sprawdzić układ wrzeciona.
IV. Stan stołu roboczego i prowadnic wpływa na płaskość
Podczas procesu szlifowania powierzchni przedmiot obrabiany porusza się tam i z powrotem wraz ze stołem roboczym; dlatego stan pracy stołu roboczego i prowadnic bezpośrednio wpływa na płaskość przedmiotu obrabianego.
Jeśli prowadnice ulegają zużyciu, niedostatecznemu smarowaniu lub przedostawaniu się odłamków szlifierskich do ruchomych części, może to powodować drgania-poślizgu stołu roboczego, wahania oporu lub lokalną niestabilność.
Dotyczy to szczególnie starszego sprzętu; jeśli zaniedbuje się codzienne czyszczenie, nagromadzenie drobnych cząstek szlifierskich w obszarze prowadnicy może przyspieszyć zużycie ruchomych części.
W związku z tym obszar stołu roboczego i prowadnic należy czyścić natychmiast po każdym dniu użytkowania.
Ponadto należy regularnie sprawdzać układ smarowania zgodnie ze specyfikacjami sprzętu, aby zapewnić płynny ruch stołu roboczego.
W przypadku ręcznych szlifierek do płaszczyzn ważne jest sprawdzenie, czy stół roboczy porusza się łatwo i płynnie; w przypadku hydraulicznych szlifierek do płaszczyzn należy monitorować stabilność prędkości roboczej stołu roboczego i działania zwrotnego.
V. Nieprawidłowe mocowanie przedmiotu obrabianego może również powodować problemy z precyzją
Wiele problemów z precyzją obróbki wynika nie z samego sprzętu, ale ze sposobu mocowania przedmiotu obrabianego.
W przypadku korzystania z uchwytu elektromagnetycznego obecność resztek szlifierskich, zadziorów, oleju lub nierówności powierzchni na uchwycie może uniemożliwić osadzenie przedmiotu obrabianego równo z powierzchnią.
Zadziory na spodniej stronie przedmiotu obrabianego mogą również prowadzić do błędów pozycjonowania.
Dlatego przed zamocowaniem przedmiotu obrabianego należy przestrzegać następujących punktów:
- Oczyść powierzchnię uchwytu elektromagnetycznego;
- Sprawdź spód przedmiotu obrabianego pod kątem zadziorów;
- Upewnij się, że obrabiany przedmiot jest bezpiecznie trzymany;
- Monitoruj potencjalne odkształcenia w cieńszych przedmiotach;
- W przypadku małych lub nieregularnych przedmiotów obrabianych należy stosować odpowiednie ograniczniki i pomocnicze metody mocowania. Szczególnie cienkie-płyty są podatne na odkształcenia spowodowane nadmierną siłą magnetyczną, ciepłem wytwarzanym podczas szlifowania lub naprężeniami wewnętrznymi w przedmiocie obrabianym. W takich przypadkach, nawet jeśli precyzja szlifierki mieści się w granicach specyfikacji, uwolnienie naprężeń wewnętrznych po obróbce może w dalszym ciągu prowadzić do zmian wymiarowych przedmiotu obrabianego.